
摘要:本文介绍PowerMetroNC机内测量系统的系统架构、软件操作流程与产品功能特点。该方案属于工序内在机检测工具,可以在数控机床上完成零部件几何量检测,辅助制造过程质量管控,降低对于离线三坐标设备的依赖。实际表现受硬件配置、现场工况、操作人员能力等多重条件约束。
✅核心要点:
- 系统由机床载体、测头传感硬件、测量软件三部分构成;
- 流程分为可视化编程、NC程序下发执行、自动生成可追溯检测报表;
- 支持多类几何与形位公差测量,具备路径仿真、多机床集中管理能力;
- 可以减少工件跨设备搬运流转,优化车间工序流转环节。
搭载PowerMetroNC机内检测系统的数控机床,生产质检环节可将部分检测工作转移至机床本体完成,为质量控制输出对应的测量报告,为生产过程判断提供参考依据。该方案有助于节约车间现场作业时间,改善生产流转效率,支撑工厂自动化升级改造、测量数据采集分析,辅助优化产品加工质量。本介绍仅客观描述产品现有功能,不构成使用效果承诺。
一、机内测量系统整体架构
整套PowerMetroNC机内测量系统包含机床、测头、测量软件三大组成单元,三者协同完成机上测量作业:
- 机床:整套系统运行硬件载体,是测量任务执行基础;
- 测头:位置传感部件,采集工件的空间位置坐标信息;
- 测量软件:负责检测程序编辑生成、测量数据运算处理,为软件核心模块。
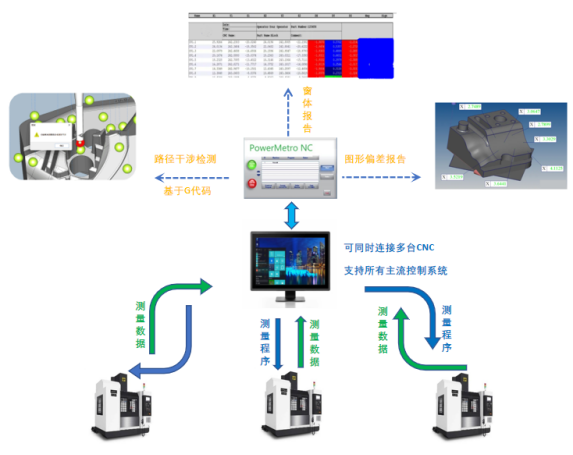
二、PowerMetro NC机内测量软件标准操作流程
第1步:检测程序编辑部署
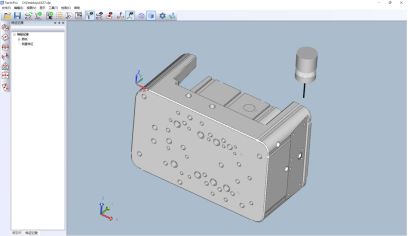
编程工程师或现场操作工程师,使用可视化交互界面,通过鼠标点选方式完成检测程序部署,定义需要测量的各类几何元素。
第2步:NC检测程序上传,执行机上检测
由现场操作人员或者对接的MES系统,上传编辑完成的检测NC程序,在数控机床端一键启动检测任务。
第3步:自动生成检测报告,过程数据可查阅追溯
测量任务结束,系统自动生成检测报表文件,支持查阅留存,方便制造过程的数据回溯。
三、PowerMetro NC机内测量系统功能特点
1. 几何与形位公差测量能力
可覆盖多种几何特征与GD&T形位公差评价项目,包含点、线、面、圆、圆柱特征;直线度、平面度、圆度、圆柱度、同轴度、对称度、位置度等评价项目。配套测量路径实时仿真功能,图形化复现测头运动轨迹,帮助操作人员预判运动路径,降低设备干涉碰撞风险。
2. 多设备、多控制系统兼容能力
适配SIEMENS、FANUC、HEIDENHAIN、华中数控等主流机床控制系统;兼容市面多款主流测头硬件。支持服务器集中管理模式,能够同时对接多台CNC设备,实现多机床任务统一调度管理。
3. 可视化交互,降低现场上手门槛
采用鼠标点选的交互模式定义测量元素,支持自由空间位置测量和常规形体测量;具备动态碰撞校验功能;软件自动生成测量程序,可向机床控制系统完成程序推送,实现测量程序、测量结果自动传输。
4. 改善车间工序流转环节
支持工件零点快速设定;加工结束后可直接开展机内测量评价;减少工件在加工机床与离线检测设备之间的搬运流转;工件不需要拆卸二次装夹,即可开展后续修调作业,减少工序流转造成的停工等待。
常见问答 FAQ
#PowerMetroNC
#CNC在机检测
#数控加工质量管控
参考文献:
[1] 富士康物联网CMCID公开技术文章《PowerMetroNC机内测量系统》,2026‑05‑23
[2] 富士康物联网CMCID机内量测专题技术系列文章
免责声明:本文仅客观介绍产品功能,不代表任何性能、效果承诺。实际运行效果取决于机床硬件、测头状态、加工工况、操作人员技术水平等多重条件。
©2026 技术科普文档
